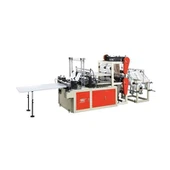
Polietilēns ir visizplatītākais materiāls mīkstajos iepakojumos. Bet ne viss polietilēns ir vienāds. Un mašīnas, kas to apstrādā, ir atšķirīgas. Augsta (augsta-blīvuma polietilēns (HDPE) un zema blīvuma polietilēns (LDPE) ir ķīmiski saistīti. Taču, kad runa ir par apstrādi, tie uzvedas atšķirīgi. Iekārtas, ko izmanto maisiņu izgatavošanai, atspoguļo šīs atšķirīgās siltuma prasības, plēves struktūru un galaprodukta prasības. Iepakošanas inženieriem, rūpnīcu vadītājiem un iepirkumu komandām ir svarīgi saprast, kas tieši PE un iepirkumu komandām meklē aprīkojumu, LD. lai veiktu pareizos ieguldījumus.
Materiālu atšķirība: kāpēc tas virza mašīnu dizainu
Pirms aplūkojat mašīnu, ir jābūt skaidrām materiālu atšķirībām. Visas mehāniskās atšķirības starp mašīnu veidiem izriet no polimēra fizikālajām īpašībām.
HDPE (augsta blīvuma polietilēns ar blīvumu 0,941–0,965 g/cm3) ir lineārs polimērs ar dažiem sānu zariem. Šī blīvā molekulārā struktūra piešķir tai šādas īpašības:
- Augsta stiepes izturība attiecībā pret tā biezumu
- Augstāka kušanas temperatūra (~130-135 grādi)
- Stingrāka plēve līdzvērtīgā biezumā
- Šaurāks siltuma{0}}blīvēšanas logs
- Caurspīdīgs līdz necaurspīdīgs izskats
- Lieliska izturība pret mitrumu un ķīmiskām vielām
Zema-blīvuma polietilēns (LDPE ar blīvumu 0,910–0,940 g/cm3) tiek ražots ar augsta spiediena metodēm. Tas ir izraisījis lielu ķēdes atzarojumu skaitu.
Šī struktūra dod šādus rezultātus:
- Zemāka stiepes izturība tādam pašam biezumam (tāpēc vienai un tai pašai slodzei ir nepieciešama biezāka plēve)
- Zemākā kušanas temperatūra (~105–115 grādi)
- Mīkstāka, elastīgāka plēve
- Plašāks temperatūras diapazons termoblīvēšanai
- Skaidrāks, spīdīgāks izskats
- Augstāka stiepšanās pirms pārrāvuma
Šīs atšķirības ir būtiskas. Viņi nosaka blīvēšanas temperatūru, dzesēšanas prasības, membrānas apstrādi, griešanas spēku un visas mašīnas maisiņu ražošanas līnijas dizainu.
Galvenās mašīnu atšķirības: tehniskais salīdzinājums
1. Blīvēšanas sistēma: temperatūra un aiztures laiks
Tā ir galvenā atšķirība starp abām mašīnām.
HDPE maisiņam ir jāuztur blīvēšanas temperatūra no 140 līdz 200 grādiem C. Tas ir atkarīgs no plēves biezuma un līnijas ātruma. HDPE ir šaurs blīvējuma lodziņš, parasti starp vāju blīvējumu un pārogļotu plēvi ± 5 °C. Tas prasa ļoti vienmērīgu siltumu visā blīvējuma platumā. Nevienmērīga temperatūra var vājināt blīves vēsākos vietās un sadedzināt tās siltākās vietās. Tāpēc HDPE blīvējuma stieņiem parasti ir:
- Augsta{0}}blīvuma kārtridžu sildītāji ar vairākām atsevišķi regulējamām sildīšanas zonām
- Nomainiet termopārus ar platīna pretestības temperatūras sensoriem (Pt100 vai Pt1000), lai uzlabotu precizitāti
- Īsāks uzturēšanās laiks (jo HDPE kristalizējas ātrāk), lai novērstu pārkaršanu
- LDPE iekārtas blīvēšanas temperatūras diapazons ir 100-150 grādi. Tā diapazons ir plašs (+ -10 -15 grāds). Tas padara apkures sistēmas vienkāršāku, ilgāk saglabājas un samazina blīvējuma termisko spriegumu.
2. Dzesēšanas sistēma
HDPE atdzesējot sacietē ātrāk nekā LDPE. Tomēr pēc blīvēšanas ir nepieciešama kontrolēta dzesēšana, lai saglabātu blīvējuma formu un novērstu plēves saliekšanos. HDPE iepakošanas mašīnām parasti ir šādas īpašības:
- Uzstādiet obligātos gaisa dzesēšanas stieņus uzreiz pēc blīvēšanas stacijām
- Ātrgaitas iekārtās ar ūdeni-dzesēti spiediena stieņi var vienlaikus atdzesēt un izlīdzināt noslēgtās vietas
- Konveijera lente kustas ātrāk, paņemot siltumu no blīvējuma zonas.
LDPE iekārtas var izmantot vienkāršai gaisa dzesēšanai vai vieglām piespiedu gaisa sistēmām. Mīkstā plēve var izturēt siltumu pēc blīvēšanas, nemainot formu.
3. Plēves padeve un spriegojuma kontrole
Augsta -blīvuma polietilēns (HDPE plēve ir cietāka un plānāka (mazumtirdzniecības maisiņi parasti ir 10 -25 mikroni). Tas ir jutīgāks pret padevēja spriegojumu nekā zema blīvuma polietilēns. Pārāk liels spriegums var izstiept vai saplēst plēvi. Pārāk mazs spriegums rada izsekošanas problēmas un izlīdzināšanas kļūdas. HDPE maisiņu apstrāde ir šāda:
- Dejošanas ruļļu sistēmas ar atsperēm vai{0}}gaisa kondicionētām spriegošanas svirām. Tie var pielāgot plēves ruļļa diametru reāllaikā.
- Precīzas bremžu sistēmas atritināšanas bremžu sistēmas (servopiedziņa vai histerēzes bremžu vadība). Tās ir labākas nekā vienkāršas berzes bremzes, kas parasti darbojas LDPE.
- EPC (Edge Position Control) sistēmas. Tie izmanto optiskos vai ultraskaņas sensorus, lai lielā ātrumā saglabātu plēvi ±0,5 mm robežās.
LDPE plēve ir mīkstāka un parasti biezāka (20 -100 mikroni). Tas ir izturīgāks pret nervu izmaiņām. Standarta pavasara dejotāju roll un berzes bremzes labi darbojas ar lielāko daļu LDPE lietojumu.
4. Griešanas mehānisms
Griešanas mašīna katram materiālam darbojas atšķirīgi.
HDPE plēve tiek tīri sagriezta ar karstu stiepli vai karstu nažu sistēmām. Filmā vadi ātri kūst. Arī nākamā maisa apakšā un priekšpusē atstājiet aizzīmogotu malu. Kombinācijas blīvēšanas darbība ir izplatīta T-kreklu maisiņu ražošanā. To galvenokārt izmanto HDPE.
LDPE plēvi parasti griež, izmantojot aukstu{0}}asmeņu sistēmu (griešana vai drupināšana). Tas jo īpaši attiecas uz plakaniem un apakšējiem maisiem. Jūs varat griezt LDPE ar karstu stiepli, taču tas bieži atstāj stiepli{3}}kā šķembas pie griešanas malas. Tas notiek tāpēc, ka zema -blīvuma polietilēns plūst vairāk augstā temperatūrā un ir lipīgs.
Atšķirība nav absolūta. Abām metodēm ir mašīnas. Taču griešanas metode ir viena no ātrākajām, lai noteiktu, vai mašīna galvenokārt ir izgatavota no HDPE vai zema blīvuma polietilēna.
5. Rokturu caurumošana un griešana-(T-kreklu maisiņu ražošana)
T-kreklu somas gandrīz pilnībā ir izgatavotas no HDPE. Tas ir tāpēc, ka HDPE stingrība ļauj pusmēness roktura atverēm saglabāt savu formu, kad pārnēsāt somu. LDPE rokturi salokāmi un neērti turēt.
Lietderīgais modelis attiecas uz T-kreklu maisiņu HDPE maisiņu izgatavošanas iekārtu, kas pēc aizzīmogošanas ir aprīkota ar štancēšanas-perforatoru. Perforators nogriež roktura atveri, kad katrs maisiņš atstāj aizzīmogošanas zonu. Galvenās mehāniskās īpašības ir šādas:
Ātrgaitas{0}}perforēšanas mehānismi, ar nominālo ātrumu 100–200 sitienu minūtē
Rūdīta tērauda perforators un presforma ar stingru atstarpi (0,05–0,15 mm). Tie var izveidot tīras HDPE malas bez plīsumiem.
Pneimatiska vai servo-dzenošā sitiena darbība ideālā sinhronizācijā ar filmas kustību.
LDPE maisiņu iekārtas parasti neražo plakanus{0}}iepakojumus vai apakšējos{1}}aizzīmogotos maisiņus. Ja LDPE tiek izmantots mīkstajām -riņķveida rokassomiņām (dažādi rokassomu veidi ar savienotiem vai metinātiem gredzeniem), tiek izmantotas dažādas ar rokām darinātas sistēmas. Tas nav štancēts-.
6. Mašīnas ātrums un izvades ātrums
Abu mašīnu veidu ražošanas ekonomika būtiski atšķiras:
|
Parametrs |
HDPE maisiņu mašīna |
LDPE maisiņu mašīna |
|
Tipisks cikla ātrums |
100-200 griezumi/min |
150–400 griezumi/min |
|
Plēves biezuma diapazons |
10-30 mikroni |
20-150 mikroni |
|
Roņu uzturēšanās laiks |
Īss (ātra kristalizācija) |
Ilgāks (lēnāka kristalizācija) |
|
Kopējais somas veids |
T-kreklu/vestes somas |
Plakans, apakšējais-blīvējums, rievotas |
|
Izlaide vienā maiņā |
30 000–80,000+ somas |
Mainīgs,{0}}atkarīgs no formāta |
Mūsdienu HDPE iepakošanas iekārtas darbojas lielā ātrumā un tagad izmanto pilnas servopiedziņas sistēmas. Tiem ir atsevišķi servomotori membrānas piedziņai, blīvēšanas stieņa kustībai, perforatora kustībai un konveijera piedziņai. to visu koordinē centrālais PLC. Šis saspringtais grafiks ir nepieciešams, jo pie vairāk nekā 150 cikliem minūtē jebkura aizkave starp plēves piedziņu, aizzīmogošanu, štancēšanu un griešanu ir tikai milisekundes.
Sākuma-līmeņa LDPE plakano maisu iekārtās galvenajam motoram var izmantot vienkāršu izciļņa piedziņas sistēmu. Tas attiecas uz lēniem, mazāk prasīgiem laikiem.
Pilnas servo sistēmas ir dārgākas. Bet šeit ir priekšrocības:
7. Piedziņas sistēmas un servo integrācija
Mūsdienu HDPE iepakošanas iekārtas darbojas lielā ātrumā un tagad izmanto pilnas servopiedziņas sistēmas. Tiem ir atsevišķi servomotori membrānas piedziņai, blīvēšanas stieņa kustībai, perforatora kustībai un konveijera piedziņai. to visu koordinē centrālais PLC. Šis saspringtais grafiks ir nepieciešams, jo pie vairāk nekā 150 cikliem minūtē jebkura aizkave starp plēves piedziņu, aizzīmogošanu, štancēšanu un griešanu ir tikai milisekundes.
Sākuma-līmeņa LDPE plakano maisu iekārtās galvenajam motoram var izmantot vienkāršu izciļņa piedziņas sistēmu. Tas attiecas uz lēniem, mazāk prasīgiem laikiem.
Pilnas servosistēmas palielina izmaksas, bet nodrošina:
- Elektroniskā recepšu pārvaldība (saglabājiet un ielādējiet katra produkta iestatījumus)
- Viegli pārslēgt bez mehāniskas regulēšanas
- Iebūvēta{0}}problēmu atrašana un kļūdu reģistrēšana
Sadarbojieties ar nozares 4.0 uzraudzības sistēmām
Vai viena mašīna var darbināt gan HDPE, gan LDPE?
Šis ir bieži uzdots{0}}pārjautājums. Atbilde ir: jā, bet tikai ar noteiktiem nosacījumiem.
Dažiem kabrioletiem ir maināmi blīvēšanas stieņi. Jūs varat apmainīt taisnu stieni pret LDPE plakanu somu un U-stieni pret HDPE T-kreklu somām. Tiem ir arī regulējama temperatūras kontrole, lai aptvertu abus materiālus. Bet ir problēmas:
180 grādu iekārtai ar stingru HDPE temperatūras kontroli būs lielāka sildīšanas jauda, nekā nepieciešams LDPE. Tas palielina izmaksas.
Iekārtām, kas izgatavotas LDPE plašākam LDPE blīvējuma diapazonam, var nebūt temperatūras precizitātes vai perforācijas, kas nepieciešama HDPE T{0}}kreklu maisiņiem.
Augsta blīvuma polietilēna (ABPE) darbināšana zema blīvuma polietilēna (LDPE) iekārtās bieži izraisa sliktu blīvējuma kvalitāti, vairāk atkritumu un ātrāku instrumentu nodilumu.
Praktiski padomi: Vispirms izvēlieties galvenās sastāvdaļas. Pēc tam pārbaudiet, vai varat palaist arī citus materiālus ar pieņemamiem veiktspējas zudumiem. Konvertējamība nedrīkst būt galvenā prasība, nepārbaudot abu modeļu faktiskos ražošanas datus.
Izvēle starp mašīnu veidiem: lēmumu ietvars
|
Apsvēršana |
Izvēlieties HDPE mašīnu |
Izvēlieties LDPE mašīnu |
|
Primārais maisa veids |
T-kreklu/vestes somas |
Plakans, rievots, apakšējais{0}}blīvējums |
|
Mērķa tirgus |
Pārtikas mazumtirdzniecība, ēdināšana |
Lauksaimniecība, celtniecība, apģērbu ražošana |
|
Materiālu izmaksu prioritāte |
Zemāka maksa par maisu (plānāka plēve) |
Nepieciešama lielāka izturība uz mikronu |
|
Ražošanas apjoms |
Liels apjoms, īpaši skrējieni |
Elastīga palaišana, vairāki formāti |
|
Nepieciešama blīvējuma precizitāte |
Augsts (šaurs logs) |
Standarta |
|
Budžets |
Augstāks (servo, precīzs blīvējums) |
Pieejams zemāks ieejas punkts |
Normatīvais un standartu konteksts
- Abām mašīnām ir jāražo maisiņi, kas atbilst to tirgus standartiem:
- ISO 4591 -Plastmasas plēves un loksnes vidējā biezuma mērīšana
- ASTM D{0}}Plānas plastmasas lokšņu stiepes izturība gan HDPE, gan LDPE maisos)
- LV 13432 -Iepakojuma noteikumi, ko var kompostēt un sadalīt (ja pieprasāt otrreizēju pārstrādi)
Kopsavilkums
Atšķirība starp HDPE maisiņu izgatavošanas mašīnu un LDPE iekārtu nav saistīta tikai ar temperatūras iestatījumiem. Tas parāda pilnīgi atšķirīgu pieeju plēves padevei, blīvējuma precizitātei, griešanas metodēm, presēšanas-griešanas integrācijai un piedziņas sistēmas projektēšanai. HDPE mašīnas ir precīzijas instrumenti. Tie ir izgatavoti, lai apstrādātu izturīgu materiālu šaurā darbības diapazonā ar lielu ātrumu. LDPE iekārtas ir piedodošākas. Tie darbojas ar plašāku maisiņu veidu un ražošanas izmēru klāstu.
Jebkurai iepakošanas darbībai, kas attiecas uz aprīkojumu, pirms iekārtu salīdzināšanas jums ir jāsāk ar skaidru priekšstatu par maisa veidu, galveno plēves materiālu, ražošanas apjomu un kvalitātes vajadzībām -. Mašīnas konstrukcijas atbilstība materiāla uzvedībai ir vienīgais vissvarīgākais faktors, lai nodrošinātu nemainīgu maisiņu kvalitāti un labas ražošanas izmaksas.
Atsauces:
- Brydson, JA — Plastics Materials, 7. izdevums, Butterworth-Heinemann (Elsevier), 1999.
- Hārpera, Kalifornija — Plastmasas tehnoloģiju rokasgrāmata, McGraw-Hill, 2006
- Rosato, DV & Rosato, MG – Plastmasas tehnoloģiju rokasgrāmata, 4. izdevums, CRC Press, 2006.
- Glanvill, AB – Plastmasas inženiera datu grāmata, Mašīnbūves publikācijas, 1993. gads
- ASTM D882-18 — standarta testa metode plānas plastmasas loksnes stiepes īpašībām, ASTM International
- ISO 4591:1992 — Plastmasa - Plēve un loksnes - Vidējā biezuma noteikšana, Starptautiskā standartizācijas organizācija