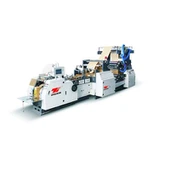
T-kreklu somas sauc arī par vestu somām. Tie bija plāni plastmasas maisiņi ar iebūvētiem -perforatora rokturiem. Jūs varat tos atrast pārtikas preču veikalos, ražotnēs un līdzņemšanas veikalos visā pasaulē. Tām ir nosaukums, jo, novietojot to uz ārējā roktura, tas izskatās kā T-krekls bez piedurknēm. Saskaņā ar Foresight pētniecības institūta tirgus datiem T-kreklu maisiņi veido aptuveni 29% no pasaules plastmasas maisiņu tirgus. Tādējādi tie ir visvairāk ražotie plastmasas maisiņi. Ražotāji un iepirkumu komandas uzdod vienkāršu jautājumu. Vai standarta komutācijas līnija var izgatavot šos maisiņus? Vai arī tam ir nepieciešams īpašs iestatījums? Īsā atbilde ir jā. Bet tā ir taisnība tikai tad, ja tā ir pareizi konfigurēta. Tas tiks paskaidrots šajā rakstā.
Kā darbojas plastmasas maisiņu izgatavošanas mašīna
Lai saprastu atbildi uz šo jautājumu, jums ir jāredz, ko plastmasas maisiņu ražotāji patiesībā dara. Mašīna tika uzbūvēta pēc membrānas izpūšanas. Šajā līnijā polietilēna sveķi -parasti tiek izkausēti augsta-blīvuma polietilēna (HDPE) vai augsta -blīvuma polietilēna (HDPE) un lineāra zema-blīvuma polietilēna (LLDPE) - maisījums. Pēc tam izpūtiet to putās. Pēc tam tas atdziest līdz cauruļveida plēvei. Pēc tam aptiniet to ap rullīti. Somu izgatavotājs paņem šos ruļļus un veic vairākas darbības. Tas atver filmu. Ja nepieciešams, tas var salocīt plēvi. Pēc tam saīsiniet to. Pēc tam vāks. Pēc tam sakraujiet gatavos maisiņus.
Pētījums Applied Sciences 2023 (MDPI), ko veica Cuesta, Camacho un Rubio no UNED Spānijā, parādīja, ka HDPE/LLDPE pūstās plēves mehāniskās īpašības -, īpaši stiepes izturība un pagarinājums lūzuma laikā, var labi paredzēt trīs ekstrūzijas iestatījumos. Tie ir sprādzienbīstamības koeficients (BUR), absorbcijas koeficients (TUR) un biezuma samazināšanas koeficients (TR). Tika konstatēts, ka R2 ir no 0,91 līdz 0,95 matemātiskajās attiecībās, kas kontrolē mehānisko orientāciju (MD) un šķērsvirziena (TD) stiepes veiktspēju. Šie atklājumi ir svarīgi T-kreklu maisiņu ražošanā. Tas ir tāpēc, ka maisa laukums ir pakļauts lielam spiedienam, kad runa ir par iepakošanu. Ja plēve nav pietiekami izturīga jebkurā virzienā, rokturis pārāk ātri nokrīt. Tā ir bieži sastopama slikti izgatavotu vestu somu darbības traucējumi.
Ar ko T{0}}kreklu somas atšķiras no plakanajām somām
Plakani maisiņi-maisi maizei, izstrādājumiem vai vienkāršai iepakošanai-vienkārši plēves attīšana, apakšas aizzīmogošana un sagriešana. Līdz T-kreklu somai ir jāveic vēl trīs soļi. Šīs darbības padara pārveidošanas procesu mehānisku sarežģītību.
1. Pirmais solis ir tikt galā ar caurumu izciršanu. Pēc maisa izveidošanas tiek atvērts griešanas galda štancēšanas rokturis. Šis ir grūtākais solis. Tas ir tāpēc, ka perforatoram ir ideāli jāsakrīt ar blīvējuma malu, kamēr plēve nepārtraukti kustas. Pat pus-milimetra novirze var izraisīt roktura asimetrisku. Tas ietekmē arī somas svaru.
2.Otrais solis ir apakšējās rievas veidošana. Tas ir neobligāts, bet izplatīts. Daudzām T-kreklu somām apakšā ir volāns. Tas ir salokāms panelis, kas atvērās, kad maiss ir piepildīts. Tas padarīs somu lielāku, nevis platāku. Lai pievienotu ieliktni, ir nepieciešams papildu locīšanas mehānisms. Šādai struktūrai ir savlaicīgi jāsadarbojas ar blīvēšanas staciju.
3.Trešais solis ir nostiprināt vāku. Augšējai apakšmalai, pie kuras piestiprināts rokturis, jābūt ar platāku un stingrāku termisko blīvējumu nekā apakšējai blīvei. Tas ir tāpēc, ka, paceļot somu, augšpusē esošais blīvējums notur visu svaru iekšpusē. Apakšējais blīvējums, 2–3 mm plats, ir piemērots plakaniem produktu maisiem. Taču T-kreklu kabatām parasti ir jābūt 8–12 mm platām, lai tās aiztaisītu. Tas aptur asaru izplatīšanos.
4. Pārveidošanas līnijās, kas izveidotas tikai plakanajiem maisiem, nav šo trīs staciju. To pievienošana ir tas, kas atdala ražošanas līniju, kas ražo maisiņus, no ražošanas līnijas, kas ražo maisiņus.

Iekārtas konfigurācija: T-kreklu somu pārveidošanas līnija
Lai ražotu T{0}}kreklu somas konversijas līnijā, ir jāveic šādas darbības.
Pirmais ir spriegojuma kontroles atbrīvošanas statīvs. Plēves spriegumam ir jāpaliek nemainīgam, jo spole ir mazāka. Pārāk liela sasprindzinājuma dēļ roktura perforators novirzās no pozīcijas.
Otrkārt, jūs varat izvēlēties salocīt uz iekšu. Šo metodi izmanto, ja plēve nonāk kā viena loksne, nevis kā iepriekš-salocīta caurule.
Nākamā ir apakšējā blīvēšanas stacija. Parasti tas ir karsts -stieņa blīvētājs, kas darbojas 140–170 grādu temperatūrā uz HDPE plēves. Ļoti svarīga ir temperatūras precizitāte. Lietišķā zinātne (2023) atklāja, ka HDPE-C6 kopolimērs sasniedz gandrīz pilnīgu molekulāro relaksāciju virs 130 grādiem. Blīvējuma kvalitāte pazeminājās zem 120 grādiem. Tas ir tāpēc, ka polimēru ķēdes nav pietiekami izkliedētas, lai pareizi saplūstu.
Otrais ir roktura griešanas galds-. To var izgatavot no tērauda veidnēm vai servo-dzenošā rotējošā perforatora. Rotējošās preses ir piemērotas ātrgaitas līnijām-. Tas ir tāpēc, ka tam nav nepieciešams turēšanas ilgums, kas nepieciešams veidnēm, kas pārvietojas.
Tad ir kraušanas vienības. Vīrieši sadalīja maisus skaitītās kaudzēs -, parasti katrā pa 50 vai 100 - mazumtirdzniecības iepakojumam.
Galvenais jautājums ražotājiem ir, vai pastāvPlastmasas maisiņu izgatavošanas mašīnavienības var jaunināt ar presēšanas{0}}griešanas moduļiem un uzlabotām blīvēšanas galviņām. Daudzos gadījumos atbilde ir atkarīga no iekārtas rāmja garuma. Roktura perforācijas stacija un pastiprinātas galviņas blīvēšanas iekārta aizņem papildu iekārtas garumu aptuveni 1,2-1,8 metrus. Ja esošais ietvars tika izveidots, domājot par moduļa paplašināšanu - ar iepriekš-izurbtiem stiprinājuma punktiem un sinhronās piedziņas vārpstas pagarinājuma portiem -, modifikācija ir iespējama. Tomēr, ja rāmis ir kompakts, fiksēta garuma dizains, kas paredzēts tikai plakanām somām, pārveidošana ir nepraktiska. Un īpaša T-kreklu somu līnija kļūst par vienīgo dzīvotspējīgo iespēju.
Materiāla prasības: plēve, kas noturas zem slodzes
T-krekla maisiņa spiedienu uz polietilēna plēvi var izturēt vairāk nekā plakana soma. Kad plakanā produktu maisiņā iepilda 2 kg ābolus, svars tiek vienmērīgi sadalīts pa apakšējo blīvējumu. Bet, kad T-kreklu soma tiek pacelta, viss svars ir uz diviem šauriem roktura stiprinājuma punktiem. Katrs punkts ir aptuveni 15-20 mm plats. Tātad tas rada augsta spiediena vietu. Pie viena milimetra blīvējuma platuma šis spriegums var būt vairāk nekā 10 reizes lielāks par parasto slodzi.
Tāpēc HDPE ir gandrīz universāls T-kreklu maisiņos. Lietišķā zinātne (2023) atklāja, ka HDPE-C6/HDPE-C6/LLDPE-C4 mehāniskais virziens savieno 25–35 MPa stiprības vērtības normālos ražošanas biezumos 10–50 μm). LLDPE ir laba šautriņu triecienizturība. Tāpat tajā pašā UNED pētījumā konstatēts, ka plēvei (9,5–9,9 μm) šautriņu trieciena vērtība bija 297–300 g. Biezākām plēvēm (43–56 μm) bija tikai 80–95 g, bet pati LLDPE nebija pietiekami cieta. Tātad ar vienmērīgu slodzi rokturis var pārāk izstiepties. Bimodālā molekulmasas struktūra HDPE nodrošina piemērotu stingrības un stiepes izturības kombināciju, lai soma tiktu nēsāta aiz roktura.
Atbilde: Jā, ar ierobežojumiem
Tātad, vai ar šādām mašīnām var izgatavot T-kreklu somas? Atbilde ir jā. Bet ar vienu svarīgu nosacījumu. Šai mašīnai jābūt īpaši izgatavotai vestes korpusam. Alternatīvi, tas ir jāuzlabo, lai apstrādātu perforatoru, stiprinātu galvas blīvējumu un būtu iespēja izmantot apakšējo sprādzes staciju. APlastmasas maisiņu izgatavošanas mašīnaJa tas būtu piemērots tikai plakanai-iepakojumam vai apakšpakojumam, nebūtu bijis iespējams izveidot T-kreklu somu bez šiem-piederumiem.
Konfigurācijas ierobežojumi nozīmē, ka ražotāji, kas apkalpo gan somu, gan pārtikas preču maisiņu tirgus, parasti izmanto divas atsevišķas ražošanas līnijas. Pirmkārt, ātrgaitas plakano maisiņu ražošanas līnija, plānu maisiņu ražošana. Vēl viena ir T-kreklu somu līnija ar pilnu perforatoru un uzlabotu blīvējumu. Vēl viena iespēja ir moduļu elektroinstalācija, kas var ātri mainīties starp konfigurācijām. Tomēr dīkstāves izmaksas, kas saistītas ar veidņu pārslēgšanu, blīvējuma temperatūras pielāgošanu un spriegojuma atkārtotu kalibrēšanu, ir jāsalīdzina ar otras specializētās iekārtas iegādes izmaksām. Pat tad, kad aPlastmasas maisiņu izgatavošanas mašīnaTas ir modulārs, pārejas laiks un kvalitātes pārbaude bieži vien liek ražotājiem izvēlēties specializētas līnijas liela -apjoma T-kreklu pasūtījumiem.
Kvalitātes pārbaude
Pabeigtās T{0}kreklu somas jāpārbauda ASTM D882. Šī ir standarta testa metode plānas plastmasas lokšņu stiepes īpašībām. Piemērojams plēvēm, kuru biezums ir mazāks par 1,0 mm. Galvenie mērījumi ir stiepes izturība lūzuma brīdī (MD un TD) un pagarinājums lūzuma brīdī. Mērījumi tika iegūti no paraugiem, kas izgriezti no rokturu zonām un maisiem. Roktura laukuma garums parasti ir zemāks par korpusu. Tas ir tāpēc, ka griešanas procesā-veidojas nelielas iedobes. Šīs rievas darbojas kā stresa punkti. Labi{11}}noregulētsPlastmasas maisiņu izgatavošanas mašīnavienības samazina šo atšķirību, saglabājot perforatora asmeņus asus. Blāvi asmeņi plīsa cauri plēvei, nevis tai. Tātad viņi atstāj raupjas malas. Šīs nelīdzenās malas koncentrē stresu. Tad, salīdzinot ar tīru rokturi, tam ir par 15 – 25% mazāka roktura izturība.
Papildu funkcionālajā pārbaudē jāiekļauj statiskās slodzes pārbaude. Šajā testā pilna soma tiek pakārta aiz roktura uz noteiktu laiku (parasti par 60 minūtēm zem nominālās ietilpības). Jāiekļauj arī dinamiskā kritiena pārbaude. Šajā testā pilna soma no standarta augstuma nokrita uz cietas virsmas. Tas tiek darīts, lai pārbaudītu blīvējuma izturību trieciena laikā.
Secinājums
Ierīces var izgatavot T-kreklu somas. Mūsdienu līnijās tas ir no 100 līdz 250 somām minūtē. Bet ne visām mašīnām ir šī iespēja. Tas ir atkarīgs no stacijas iestatījuma. Iekārta var ražot tikai plakanos maisus bez roktura griešanas-mašīnām un pastiprinātiem galvas blīvēšanas moduļiem. Izmantojot šīs transmisijas, tās pašas transmisijas kļūst par T-kreklu somu līniju. Tas var izgatavot pasaulē visplašāk izmantoto plastmasas maisiņu veidu. Izpratne par šo atšķirību ir svarīga ražotājiem. Viņiem tas ir vajadzīgs, kad viņi izskata jaunu aprīkojumu. Viņiem tas ir vajadzīgs, lai paplašinātu ražošanu. Viņiem tas ir vajadzīgs, un, atrisinot kvalitātes problēmu, līnijas, šķiet, tika izmantotas ārpus to sākotnējā dizaina robežām. Galu galā, vai tas ir standartsPlastmasas maisiņu izgatavošanas mašīnavar ražot T-kreklu somas, un tas ir atkarīgs no tā rāmja, modularitātes un šo trīs kritisko staciju - perforators, pastiprinātas blīves un izvēles ieliktņa - klātbūtne, nevis tikai pamata ekstrūzijas vai uztīšanas spēja.
Atsauces
- Cuesta, F., Camacho, AM un Rubio, EM (2023). Izpūstas plēves ekstrūzijas procesa galveno parametru ietekme uz augsta blīvuma polietilēna heksēna kopolimēra un lineāra zema blīvuma -polietilēna butēna kopolimēru maisījuma, ko izmanto plastmasas maisiņiem, mehāniskajām īpašībām. Lietišķās zinātnes, 13(22), 12164. MDPI.
- ASTM International. (2021). ASTM D882-18: standarta testa metode plānas plastmasas lokšņu stiepes īpašībām. ASTM International, West Conshohocken, PA.
- Nākotnes tirgus ieskati. (2025). Plastmasas maisiņu tirgus: globālā tirgus analīzes ziņojums. T-kreklu somu segmenta daļa: 29,4%.
- Apvienoto Nāciju Organizācijas Vides programma (UNEP). (2021). Dzērienu kausu dzīves cikla novērtējums. Dzīves cikla iniciatīva.
- Shimadzu korporācija. (2025). ASTM D882: standarta testa metode plānas plastmasas loksnes stiepes īpašībām - Pārbaudes procedūras pārskats. Shimadzu zinātniskie instrumenti.