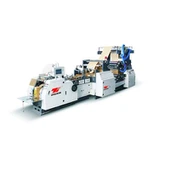
Papīra maisiņa dibena forma ir paredzēta ne tikai estētiskajam izskatam. Tas nosaka svara sadalījumu uz somas sienas. Tas nosaka, kādas darbības iekārtai jāveic, lai izveidotu maisu. Tas nosaka, kā līme darbojas atkārtotiem spēkiem. Tas arī nosaka, ar kuru gatavās somas galu var droši rīkoties. Izpratne par mehāniskajām atšķirībām starp Sharp un Square Bag mašīnām, īpaši, novērtējot aAssApakšējā papīra maisiņu mašīna, var palīdzēt pircējiem, iepakošanas inženieriem un ražošanas plānotājiem saskaņot iekārtu ar produkta vajadzībām pirms naudas tērēšanas.

Divu bāzes ģeometriju definēšana
Somas ar smailu-dibenu tiek sauktas arī par "somas-somas ar apakšu", "V-somas ar apakšu" un "somas ar konusveida-dibenu". To pamatne sašaurinās trīsstūra vai ķīļa formā. Mašīnas veido pamatu, salokot diagonālās caurulēs, lai sasniegtu punktu vai šauru grēdu. Pieceļoties somā, tā jātur pie sānu sienām un saturs. Pašai pamatnei nav plakanas saskares virsmas.
Kvadrātveida-apakšsomas ir arī zināmas kā plakanas Tiem ir plakans taisnstūra dibens, kas izlocās no caurules. Piepildot maisu, novietojiet tā apakšējo daļu uz plaukta vai paplātes. Četras taisnas sānu sienas iztur svaru viendabīgāk.
Abām formām ir nepieciešamas pilnīgi atšķirīgas mehāniskās konstrukcijas. Ja izvēlaties nepareizu formu, jūs atradīsiet somas vājumu. Arī jūsu iepakojums neatbilst pārējai līnijai.
Cauruļu veidošanās: kur ceļi atšķiras
Abu veidu iekārtas sākas ar papīra ruļļu. Rullīti sagriež caurules platumā. Pēc tam tas iziet cauri nūjai vai saliekamai daļai, veidojot garu cauruli. Šī atšķirība rodas, kad iekārta sagatavo cauruli ievietošanai apakšā.
Papīra maisiņu mašīnas asajā apakšā caurule tiek nogriezta leņķī vai lejup pa kāpnēm līdz griezuma līnijai. Tas nav taisns griezums. Šis leņķa griezums dod trijstūra punkta sākuma formu. Griešanas formas var būt leņķis vai divi, satiekoties pīķa punktā. Galīgā maisa forma nosaka, kuru izmantot. Tā kā griešana ir leņķa, nažu sistēmai ir nepieciešams rotējošs vai kustīgs instruments ar sarežģītu griešanas ceļu. Tas atšķiras no vienkāršākiem, taisniem{6}}līniju griezumiem, ko izmanto kvadrātveida līnijām.
Kvadrātveida līnijā caurule tika izgriezta taisni. Pēc tam iekārta veido substrātu, izmantojot daudzpakāpju locīšanas un līmēšanas procesu. Iekārta atver caurules dibenu līdz maksimālajam platumam. Stūra trīsstūri salokās uz iekšu. Plakanais centrālais panelis tiek pielīmēts un saplacināts. Šim procesam ir nepieciešama apakšējā formēšanas stacija ar sānu korķviļķi, pakāpju mapes un līmēšanas stacija. Mašīnām ar dibenu-nav šo detaļu.
Bāzes blīvēšanas mehānika
Abu papīra maisiņu dibena stiprums ir atkarīgs no līmes, kas iesūkusies papīra šķiedrās. Tas neapstājas pie virsmas. Līmes-šķiedru kontakta pētījumi ir parādījuši, ka PVA ūdens- bāzes līmes palielina izturību tikai tad, ja mitrā līme pirms sacietēšanas iekļūst šķiedrā vismaz par 30-50 mikroniem. Tāda ir abu somu forma.
Šie divi veidi atšķiras ar to, kā jārīkojas ar savienojošo savienojumu.
Paceļot maisiņu, maiss ar aso{0}}dibenu noblīvē tās apakšu zem nolobīšanās spiediena. V-punkta forma koncentrē slodzi nelielā šuvē. Noņemšanas spēks velk gandrīz tieši no līmes līnijas. Tas padara savienojumu jutīgu pret līmes stingrību un šķiedras plīsuma izturību. Pārslogot somu ar asu{6}}dibenu parasti neizdodas, ja šķiedras plīsumi sākas no augšas un izplatās gar locījuma līniju. Līme nenokļūst no virsmas.
Kvadrātveida apakšējā maisa slodzes sadalījums ir atšķirīgs. Paceļot maisu no roktura vai pieceļoties, lai to piepildītu, plakanais apakšējais panelis tiek pakļauts bīdes spriedzei, nevis atslāņošanās slodzei. Līmes savienojums caur apakšējo atloku iztur spiedienu, kas iet gar līmes līniju. Tas nepretojas vilkšanai prom no tā. Ar tādu pašu līmes un šķiedru kontaktu bīdes saites stiprums parasti ir trīs līdz piecas reizes lielāks par noņemšanas spēku. Tas ir strukturāls iemesls, kāpēc cilvēki smago sauso preču uzglabāšanai izmanto maisus ar kvadrātveida dibenu. Maisiņi ar asiem dibeniem ir izplatīti mazumtirdzniecības maiznīcās un saldumu veikalos, kur pildvielu svars ir mazāks.

Veidošanas ātrums un mašīnas caurlaidspēja
Mehāniskās konstrukcijas atšķirības tieši noved pie faktiskā ātruma atšķirībām.
Papīra maisiņu mašīnai ar asu{0}}dibenu ir īsāks komplekts, kas pārvieto katru maisiņu. Mašīna izlīdzināja dibenu, negriežot cauruli uz sāniem. Tas samazina pirmā soļa gaidīšanas laiku. Rezultātā leņķiskie papīra griezēji var veikt lielākus ciklus minūtē ar tādu pašu svaru. Vieglie mazumtirdzniecības maisiņi var maksāt no 50 līdz 80 gramiem uz kvadrātmetru papīra minūtē un parasti sasniedz 200 līdz 400 maisiņus minūtē, saskaņā ar 80 iepakojuma inženieriju. Plakaniem maisiņiem, kas sver tādu pašu papīra daudzumu, ir no 80 līdz 200 maisiņiem minūtē, jo ir nepieciešams papildu gaidīšanas laiks, lai atvērtu apakšējo daļu.
Kvadrātveida apakšdaļa kompensēja ātruma starpību ar smagākiem papīra atsvariem. Salocītā plakanā pamatne izkliedē stresu, nevis to koncentrē. Rezultātā varat izmantot papīru, kas sver no 90 līdz 120 g/kvm, neradot krokas. Šis risks ierobežo uzgaļa maisiņu līdz tādam pašam papīra svaram. Plakanie dibeni ir vienīgais iespējamais dizains lielam pārtikas preču daudzumam un komerciālai lietošanai.
Papīra specifikācijas prasības
Abām iekārtām ir vajadzīgas dažādas papīra īpašības.
Asa{0}}apakšējā formēšana rada daudzas krokas gala punktā. Šādas formas papīram ir nepieciešama liela locīšanas izturība un pietiekama stingrība, lai novērstu sānu sienu nokrišanu, kad soma stāv bez plakanas pamatnes. Maz-ugunsizturīgs papīrs pēc atkārtotas apstrādes, tā gala krokas saplaisās. Tas var novest pie slāņošanās, sākot ar vislielāko stresu.
Somai ar kvadrātveida-dibenu ir jābūt labi noformētai punktveida stūros. Viņiem arī ir nepieciešams pietiekami daudz stingrības mašīnas virzienā, lai plāksne būtu atvērta aiz apakšas. Papīra iekšējās saites stiprība nav vienmērīga, apakšējais panelis nav vienmērīgs. Šos robainos paneļus nevar salocīt plakaniski.
Abos modeļos galvenais faktors ir ūdens saturs papīrā formēšanas laikā. Ražošanas procesā papīra mitruma saturs ir jākontrolē mērķa skaitā plus vai mīnus 1%. Pētījumi liecina, ka, palielinoties ūdens saturam par 2%, stīvums samazinās par 15 līdz 25%. Tas arī samazina locīšanas izturību par 10 līdz 15%. Tas tieši pasliktina smaila apakšas maisa kroku asumu un kvadrātveida apakšas maisa paneļa stingrību.
Līmēšanas sistēmu atšķirības
Abos modeļos tiek izmantotas aukstās PVA un karstās{0}}līmes sistēmas. Bet līmi liek savādāk.
Asā galā līmes raksts šaurā līnijā seko locījumam. Līnijai perfekti jāiekļaujas locījuma formā. Padomam bija maz kontakta. Rezultātā katrs līmes maisiņš sver mazāk. Pirms iespiedmašīnas slēgšanas ir stingri jākontrolē darba laiks. Termiskās saplūšanas sistēma ir pirmā izvēle ātrgaitas{5}} šķēršļu ražošanā. Uzklājiet 130 līdz 180 grādu temperatūrā. To atvēršanas laiku var iestatīt no 0,3 līdz 1,5 sekundēm bez locītavu vājuma.
Kvadrāta apakšā līmes raksts pārklāj lielāku līdzenu grīdu. Šeit biežāk sastopamas aukstās PVA sistēmas. Ilgāks atvēršanas laiks no 3 līdz 8 sekundēm ļauj saplacināt apakšējo paneli pirms līmes sacietēšanas. Lielāks virsmas laukums arī ļauj plānajam gēlam izveidot labu saiti. Jums nav nepieciešama augsta lipība, kas nepieciešama smaila apakšas blīvējumam.
Pieteikumu atbilstības kopsavilkums
|
Parametrs |
Asa apakša |
Kvadrātveida apakšdaļa |
|
Pamatnes struktūra |
Trīsstūrveida/V-virsotne |
Taisnstūra plakans panelis |
|
Primārais stresa režīms |
Miziņa (virsotnes koncentrācija) |
Bīdes (izdalīts panelis) |
|
Tipisks pildījuma svars |
Mazāks vai vienāds ar 2 kg (mazumtirdzniecība, maizes izstrādājumi, konditorejas izstrādājumi) |
1–25 kg (pārtikas preces, datortehnika, ēdināšana) |
|
Mašīnas ātruma diapazons |
200–400 maisiņi/min (viegls papīrs) |
80-200 maisi/min |
|
Papīra bāzes svars |
50–80 g/m² tipisks |
70–120+ g/m² |
|
Stabilitāte krāvumā / plauktos |
Nepieciešams produkta pildījums, lai nodrošinātu stabilitāti |
Paš-stāvoša plakana pamatne |
|
Līmes uzklāšana |
Šaura lodīte, virsotne-līdzināta |
Pilns{0}}panelis taisnstūrveida |
|
Apakšējā{0}}atvēršanas stacija |
Nav nepieciešams |
Obligāti |
Pareizās mašīnas arhitektūras izvēle
Izvēle ir atkarīga no tā, kā krava pārvietojas un soma tiek izmantota. Tas attiecas ne tikai uz mašīnu izmaksām. Lai gan galaprodukts ir viegls mazumtirdzniecības maisiņš, pareizā izvēle ir papīra maisiņu mašīna ar asu apakšu. Šajā gadījumā svarīga ir liela ātruma un izmaksu attiecība. Somas stabilitāti nodrošina sakraušana vai pats izstrādājums. Kvadrātveida dibena ierīce ir pareizā izvēle, ja somai ir jāstāv pašai. Tā ir arī tad, ja pildījums sver vairāk par 2 kg. Tas ir arī pareizi, ja pamatnei ir jānes kraušanas slodze uz palešu transportēšanas.
Hibrīda mašīnu esamība, kas darbojas ar diviem pamata tipiem ar instrumentu variācijām. Bet mašīnas zaudē ātrumu abās formās. Tikai vienam ražošanas veidam vienas-dizaina līnijas joprojām ir norma.
Secinājums
Kabatas dibena forma ir inženierijas iespēja. Tas tieši ietekmē iekārtas konstrukciju, formēšanas kustību, iestatīšanas līmes sistēmu, papīra veidu un veidu, kā papīra maisiņi sabojājas. Asas apakšas papīra maisiņu mašīna izņem apakšējo un atvērto staciju. Tādā veidā, jo mazāks ir pildījuma svars, jo ātrāk tas darbosies. Slodze koncentrējas galu krokā. Tam nepieciešams papīrs, lai tiktu galā ar lielu locīšanu. Kvadrātveida apakšējā līnija pievieno soļus locīšanai un nospiešanai. Tie nodrošina pamatnes savienojumu nobīdi un var pārvadāt lielāku slodzi. Tie ir piemēroti pārtikas preču maisiņiem, preču maisiņu somām un lielapjoma ēdināšanas somām. Mašīnu tipu saskaņošana ar galaprodukta strukturālajām vajadzībām ir galvenais lēmums investīcijām jaunās iekārtās un rūpnīcas paplašināšanā. Jums nevajadzētu izvēlēties tikai pēc cenas vai platības.
Atsauces
- TAPPI TIS 0301-01.Testa metodes papīra maisos izmantotā papīra un kartona īpašību noteikšanai. TAPPI, 2006. gads.
- Gadhave, RV, Mahanwar, PA un Gadekar, PT "Līmes uz cietes{6} bāzes papīra un kartona līmēšanai: pārskats."Atvērts polimēru ķīmijas žurnāls, 12(2), 2022.
- ISO 1924-2:2008.Papīrs un kartons - Stiepes īpašību noteikšana - 2. daļa: Konstanta pagarinājuma ātruma metode. ISO.
- Niskanens, K. (red.).Papīra izstrādājumu mehānika. De Gruyter, 2012.
- ISO 5626:1993.Papīrs - Salocīšanas izturības noteikšana. ISO.